Structures solides

pour les infrastructures énergétiques

Solutions en acier durable pour l'onshore 
Projets pétroliers et gaziers, de raffineries et pétrochimiques.

Accueil / Tours électriques / Structure métallique pour le pétrole et le gaz

Structure métallique pour le pétrole et le gaz

Les installations pétrolières et gazières fonctionnent à l’intersection de charges mécaniques extrêmes, d’environnements chimiques agressifs et de normes de sécurité de tolérance zéro. Chaque composant de construction en acier – depuis un support de tuyaux supportant 200 tonnes de tuyauterie de traitement jusqu'à une torche exposée au H₂S, au CO₂ et à des cycles thermiques continus – doit fonctionner de manière fiable tout au long d'une durée de vie de 25 à 30 ans avec un accès minimal pour la maintenance.

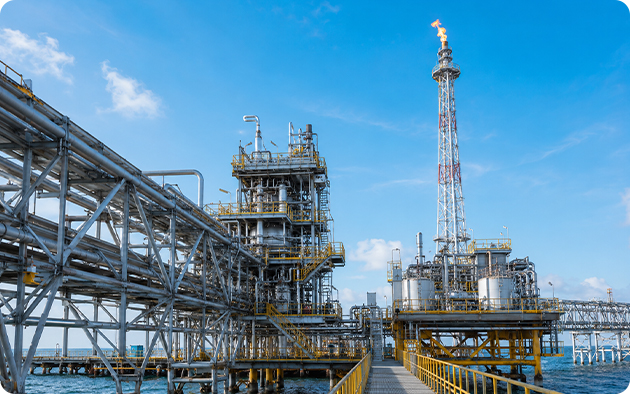
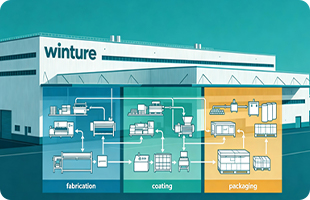
Winture fabrique de l'acier de construction pour les champs pétrolifères terrestres, les raffineries, les terminaux GNL et les usines pétrochimiques. Notre champ d'application couvre les supports de tuyaux, les torches, les cadres de support d'équipement, les plates-formes de stations de pompage, les structures à chevalets offshore et les cadres de patins personnalisés, le tout en acier à haute résistance sélectionné et traité selon les normes API, ASME, AISC, EN et GB. Toutes les surfaces sont décapées au jet Sa 2,5 avant d'appliquer des systèmes de revêtement multicouches conçus pour la classe de corrosion spécifique de chaque zone du projet. La fabrication complète, le revêtement industriel et l’emballage d’exportation sont livrés à partir d’une seule installation – un seul point de responsabilité pour votre ensemble structurel.
 

En savoir plus

01

Portée du produit – Ce que nous fabriquons

Winture propose une gamme complète d’acier de construction pour l’industrie pétrolière et gazière.

Chaque type de produit présente des caractéristiques de charge structurelle, des exigences d'exposition à la corrosion et des normes de fabrication distinctes.

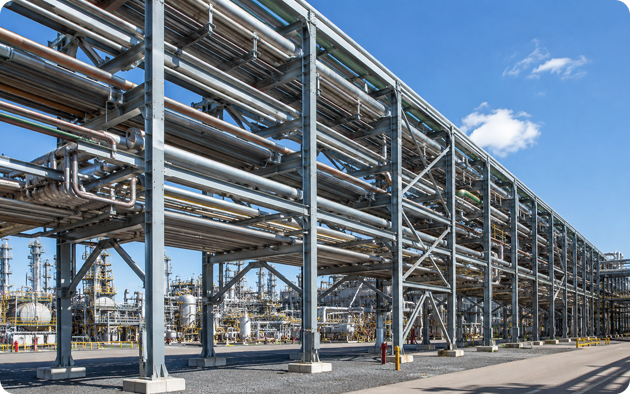
Support à tuyaux

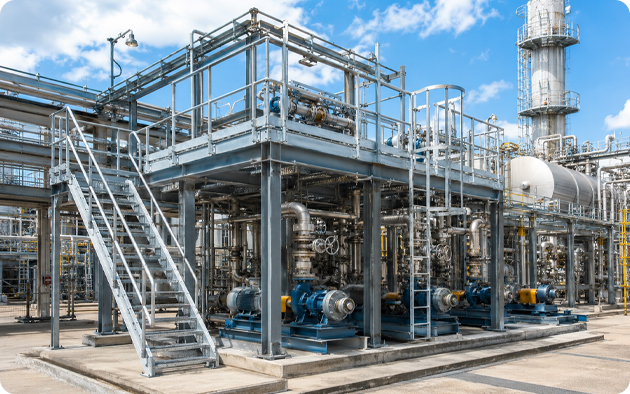
Cadres structurels à plusieurs niveaux supportant les canalisations de processus entre les éléments d'équipement. Les supports de tuyaux font partie des éléments structurels les plus complexes d'une usine de traitement : ils supportent des charges mortes réparties provenant du poids et du contenu des tuyaux, des charges dynamiques dues à la dilatation thermique et aux coups de bélier, des charges latérales dues au vent et des forces sismiques occasionnelles, le tout simultanément.


Conception de baies à plusieurs niveaux, généralement 3 à 6 niveaux espacés de 1,0 à 1,5 m d'espacement vertical

Baies principales de 6 à 12 m de portée avec cadres de support intermédiaires

Patins de support de tuyaux, clips de guidage et clips d'ancrage fabriqués et soudés

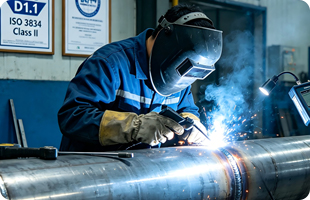
Tous les soudages selon les procédures AWS D1.1 ou ISO 3834 Classe II

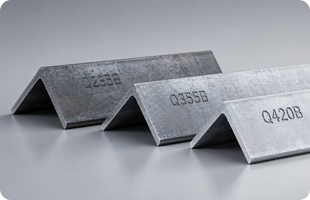
Matériau : Q355B, Q420B, ASTM A36, A572 Gr.50 selon AISC ou EN 10025

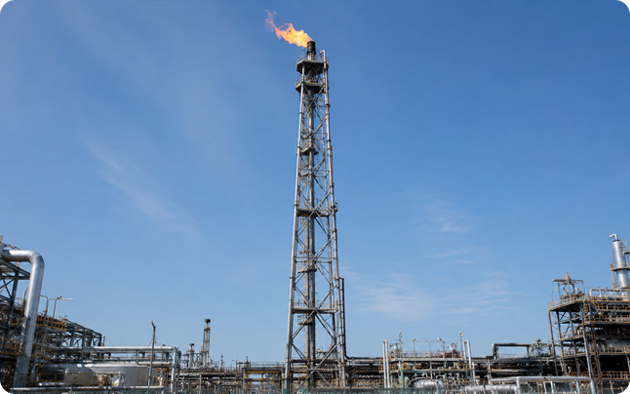
Pile de fusées éclairantes

Piles en acier autoportantes ou haubanées pour la combustion des gaz résiduaires de procédé. La conception structurelle tient compte du poids mort total de la pile et de la pointe de la fusée, de la charge du vent sur toute la hauteur, du gradient thermique de la pointe de la fusée et des vibrations causées par le dégagement du vortex à des vitesses de vent élevées.


Hauteurs de 20m à 80m, configurations autoportantes ou haubanées

Conception structurelle selon API 650 / ASME STS-1 / norme locale

Protection contre les impacts de flammes : revêtement réfractaire ou sections sacrificielles en acier au niveau de la zone de pointe

Système de revêtement : adapté au H₂S et à l'exposition à des températures élevées à la base

Plateformes d'accès et systèmes d'escalade avec rails antichute intégrés

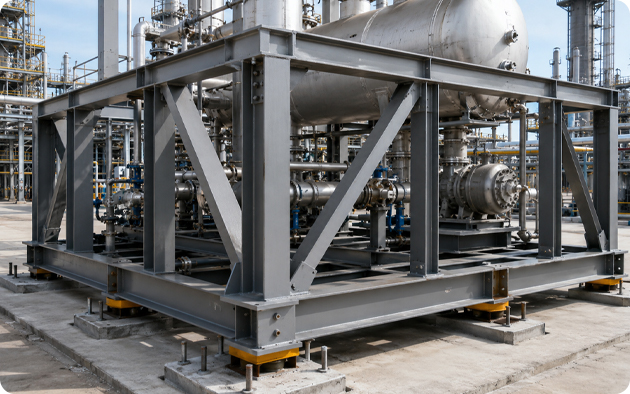
Cadre de support d'équipement

Cadres structurels conçus sur mesure pour les récipients sous pression, les échangeurs de chaleur, les compresseurs et les pompes montés sur patins. Les cadres sont fabriqués selon les dessins de plaque de base et les modèles de boulons d'ancrage fournis par le fournisseur d'équipement, garantissant ainsi la précision dimensionnelle pour l'installation de l'équipement boulonné sans modification sur site.


Matériau : Q355B / ASTM A36 / S355JR selon les spécifications du client

Soudage : AWS D1.1 ou ISO 3834 Classe II, avec documentation complète

Patins de nivellement pour plaque de base antidérapante et poches de coulis préinstallées

Rapport d'inspection dimensionnel complet avec chaque cadre

Plate-forme de station de pompage et plate-forme de maintenance

Plates-formes en acier de construction permettant au personnel d'accéder à l'équipement en élévation. Conçu pour une charge combinée (personnel de 5 kN/m²), des charges de maintenance de l'équipement et des charges dynamiques dues aux vibrations de la pompe.


Panneaux de sol à grille ouverte ou en tôle à carreaux

Systèmes d'escaliers, d'échelles et de mains courantes fabriqués en interne selon les normes OSHA/EN 14122

Galvanisé à chaud ou peint pour correspondre aux spécifications de revêtement de l'installation

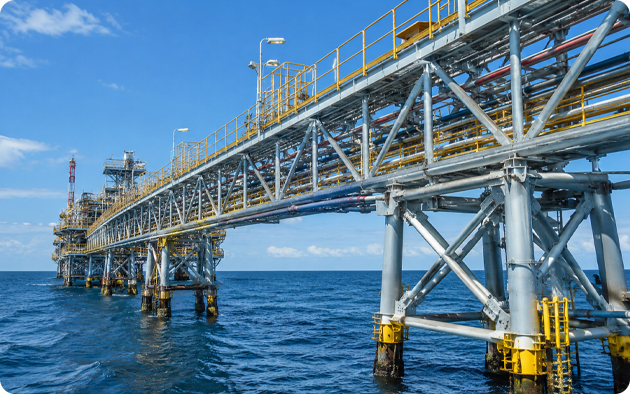
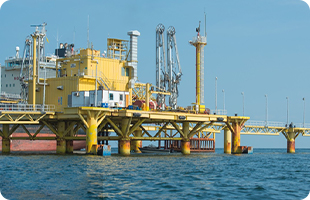
Structure de support et chevalet offshore

Cadres et chevalets structurels en acier pour ponts d'accès aux installations offshore, structures d'approche des jetées et plates-formes de support côté marine. Conçu pour les charges latérales combinées de vagues, de vent et de courant avec une exposition à la corrosion C5-M comme référence.


Tout l'acier de construction HDG ≥85μm + système de couche de finition robuste

Spécifications des boulons et des fixations de qualité marine

Points de connexion de protection cathodique préinstallés
 

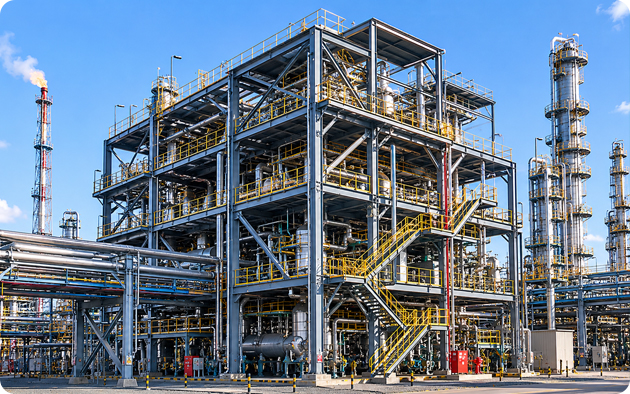
Châssis en acier pour raffinerie et usine pétrochimique

Cadres en acier de construction à plusieurs étages pour les enceintes des bâtiments de traitement, les cadres d'abris de compresseurs et les structures de salle de contrôle à l'intérieur des limites des raffineries. Conçu en fonction des paramètres de conception de la zone sismique locale et de la vitesse du vent.

02

Caractéristiques du produit

Paramètre

Spécification

Qualités des matériaux

Q355B, Q420B (GB/T 1591) ; ASTM A36, A572 Gr.50/Gr.65 (ASTM) ; S355JR (EN 10025)

Normes de conception

API 650, ASME STS-1, AISC 360, EN 1993, GB 50017

Normes de soudage

AWS D1.1, ISO 3834 Classe II

Préparation des surfaces

Sablage abrasif jusqu'à Sa 2,5 (ISO 8501-1)

Système de revêtement

Voir tableau ci-dessous

Contrôle dimensionnel

Vérification dimensionnelle complète selon le dessin de fabrication ; rapport fourni

Durée de vie de conception

25-30 ans (spécifique au projet)

03

Système de protection contre la corrosion

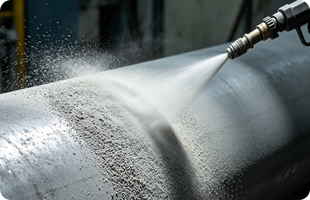
Toutes les structures en acier pétrolières et gazières sont décapées par sablage à Sa 2,5 selon la norme ISO 8501-1 avant l'application du revêtement.

La sélection du système de revêtement est basée sur la classe de corrosivité du projet et l'environnement de service.

Qu’est-ce que Sa 2.5 et pourquoi est-ce important ?

Environnement de service

Préparation des surfaces

Couche 1 - Apprêt

Couche 2 - Intermédiaire

Couche 3 - Couche de finition

TFD totale

Général à terre

Sa 2.5

70um époxy riche en zinc

intermédiaire époxy 80um

Couche de finition PU 40um

>200 um

Grave (côtier/H₂S/chimique)

Sa 2.5

zinc 80um inorganique

Flocon de verre époxy 120-150um

Fluorocarbone 50-60um

>280um

Offshore/Marin

Sa 2.5

HDG >85 um (ISO 1461)

Revêtement en flocons de verre robuste

-

>200 um au total

Zones de température élevées (zone de pointe de fusée)

Sa 2.5

Apprêt aluminium-silicone haute température (jusqu'à 600℃)

-

Couche de finition haute température

Par spécification de projet

04

Points forts du produit

Fabrication, revêtement et emballage complets à partir d'une seule installation

La fabrication structurelle, le décapage industriel, l'application de revêtements multicouches, l'inspection dimensionnelle et l'emballage pour l'exportation sont tous effectués dans les installations de Winture : un fournisseur, un point de responsabilité, un seul ensemble de documentation. Pas de sous-traitance des travaux de revêtement critiques à des tiers avec des systèmes qualité incohérents.

Acier de construction à haute résistance — Options de qualités multiples

L'acier de construction primaire est sélectionné parmi Q355B, Q420B (GB/T 700/1591), ASTM A36 et A572 Gr.50/Gr.65 et S355JR (EN 10025) — couvrant la gamme complète des spécifications de projets internationaux. La sélection des matériaux est documentée dans le plan d'inspection IQC spécifique au projet avec vérification MTC sur chaque lot entrant.

Sablage Sa 2.5 — La bonne base pour chaque système de revêtement

Toutes les surfaces sont nettoyées au jet d'abrasif à Sa 2,5 selon la norme ISO 8501-1 avant l'application de tout revêtement. Sa 2,5 élimine toute la calamine, la rouille et la contamination d'une surface métallique presque blanche, obtenant ainsi le profil d'ancrage de surface (Rz 40–70 μm) requis pour l'adhérence des apprêts époxy et riches en zinc. Sauter Sa 2,5 est la cause la plus fréquente de défaillance prématurée des revêtements dans les environnements pétroliers et gaziers.

Qu'est-ce que Sa 2.5 et pourquoi est-ce important ?

Contrôle qualité strict du soudage — AWS D1.1 / ISO 3834 Classe II

Toutes les soudures porteuses sont réalisées par des soudeurs qualifiés selon les procédures AWS D1.1 ou ISO 3834 Classe II. La conception des joints soudés, les exigences de préchauffage et le traitement thermique après soudage (le cas échéant) sont documentés dans les spécifications de la procédure de soudage (WPS). NDE (inspection visuelle, MT ou PT et UT si spécifié) est appliquée conformément au plan qualité du projet.

Assurance qualité du cycle complet – IQC à OQC

Chaque composant de structure pétrolière et gazière passe la boucle de qualité PDCA en quatre étapes de Winture : IQC : vérification de la composition chimique et des propriétés mécaniques de tous les aciers de construction entrants IPQC : contrôles dimensionnels, inspection des soudures et surveillance de l'épaisseur du jet/du revêtement pendant la fabrication Assemblage d'essai : cadres structurels principaux pré-assemblés pour la vérification dimensionnelle avant le revêtement FQC : mesure DFT du revêtement final, inspection de la surface et approbation dimensionnelle OQC : compilation de la documentation avant expédition et inspection de l'emballage

Conformité d'ingénierie multinorme

Les conceptions structurelles sont examinées et documentées par rapport à la norme de projet applicable : AISC 360, EN 1993, GB 50017, API 650, ASME STS-1 ou aux combinaisons requises par les entrepreneurs EPC internationaux. Winture ne limite pas la conformité à un seul système standard.

Convient aux applications onshore, offshore et pétrochimiques

Des simples cadres d'équipement pour les stations de pompage des champs pétrolifères terrestres aux structures de support de canalisations de traitement à plusieurs niveaux pour les projets d'agrandissement des raffineries, la portée de fabrication et le système qualité de Winture couvrent la gamme complète des applications d'acier de construction pétrolière et gazière.

05

Gestion de la qualité

Chaque composant de la tour de transmission passe par la boucle de qualité PDCA à cycle complet de Winture, avec des points de contrôle d'inspection spécifiques à chaque étape de production :

QI

Vérification MTC :

chimique, mécanique, revêtement

IPQC

dimension, surface, soudure

Assemblage d'essai

FQC

épaisseur de galvanisation, surface

OCC

emballage, documentation

Cliquez sur IQC / IPQC / FQC / OQC pour examiner les paramètres d'inspection spécifiques et les critères d'acceptation à chaque étape.

06

Capacité de fabrication

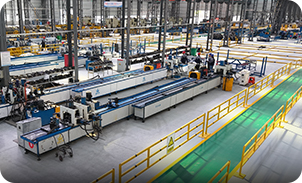
Winture est titulaire des certifications ISO 9001, ISO 14001 et ISO 45001. Équipement de production de tours électriques :


Équipement

Quantité

Machines de production CNC à grande vitesse

8 ensembles

Machines à couper les angles

1 ensemble

Machines de réglage d'angle

1 ensemble

Machines à cintrer

1 ensemble

Lignes de galvanisation à chaud

2 ensembles

30 000 MT Capacité de production mensuelle

Explorez toutes les capacités de fabrication
07

Colis et expédition

Regroupement

Éléments structurels triés et regroupés par marque de pièce et type d'élément à l'aide de bandes d'acier.

Protection du revêtement :

Toutes les surfaces enduites sont protégées avec un revêtement temporaire ou un rembourrage en mousse aux points de contact pendant le regroupement et le chargement du conteneur.

Lots codés par marque :

Chaque paquet est étiqueté avec la marque de la pièce, la désignation du membre, le poids et la destination correspondant au dessin de fabrication et à la liste de colisage.
Conditionnement de palettes :

Sections plus petites et paquets de fixations palettisés et emballés sous film étirable pour la stabilité du conteneur.

Chargement de conteneurs

Optimisé pour les conteneurs standard de 20 pieds et 40 pieds ; des plans de chargement avec des données sur le centre de gravité fournies pour chaque expédition.

08

Laboratoire certifié ISO


Tout l'acier de construction est soumis à des tests systématiques en laboratoire portant sur la composition chimique, les propriétés mécaniques (y compris la résistance aux chocs pour un service à basse température), l'épaisseur du revêtement (DFT), l'adhérence et la résistance au brouillard salin, du matériau entrant au produit fini.


Découvrez notre laboratoire certifié ISO →Téléchargez des exemples de rapports de test ↓

09

Pourquoi choisir Winture pour les tours de communication ?

Fabrication, revêtement et emballage complets à partir d’une seule installation :

Fabrication structurelle, décapage Sa 2.5, revêtement industriel multicouche, assemblage d'essai, inspection dimensionnelle et emballage d'exportation, le tout sous un même toit, un seul système qualité et un seul ensemble de documentation.
Haute résistance structurelle et conformité :

Options de matériaux Q355B / Q420B / ASTM A572 Gr.50/Gr.65 / S355JR couvrant toutes les principales spécifications des projets internationaux, avec vérification MTC complète sur chaque lot entrant.

Excellentes performances anticorrosion :

Norme de préparation au sablage Sa 2,5 et systèmes de revêtement spécifiques au projet de ≥200 μm (général) à ≥280 μm (H₂S / côtier) DFT, avec application interne et vérification DFT.

Soudure stricte et contrôle dimensionnel :

Procédures de soudage qualifiées AWS D1.1 / ISO 3834 Classe II, documentation WPS et vérification dimensionnelle de l'assemblage d'essai avant revêtement.

Traçabilité totale de la qualité à 100 % :

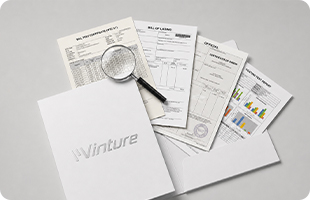
Documentation IQC → IPQC → FQC → OQC avec chaque expédition, soutenue par notre laboratoire interne certifié ISO. MTC, enregistrements de soudage, rapports d'inspection de revêtement et approbation dimensionnelle fournis en standard.

Prix direct usine très compétitifs :

La fabrication, le décapage, le revêtement et l'emballage en interne éliminent les coûts intermédiaires et les risques de coordination tout au long de votre chaîne d'approvisionnement en acier de construction.

Convient aux applications terrestres, offshore et pétrochimiques :

Des cadres de stations de pompage pour champs pétrolifères aux supports de canalisations de raffinerie en passant par les structures à chevalets marins, un seul fournisseur pour toute votre gamme structurelle.

Livraison à temps garantie :

La planification optimisée de la production et du revêtement garantit le respect des délais engagés, ce qui prend en charge les calendriers d'étapes du projet EPC.

Nom de l'entreprise

Personne à contacter

E-mail

*

Tél/Whatsapp

*
*

Envoyer une demande d’information

0.198422s