Nous sommes le laboratoire

Laboratoire interne certifié ISO.

Chaque lot de production testé avant expédition.

Chaque rapport de test fourni en standard – pas sur demande

Accueil / Capacités / Laboratoire certifié ISO

Laboratoire certifié ISO

Il existe une différence fondamentale entre une usine qui utilise des tests tiers et une usine qui exploite son propre laboratoire.

Lorsque les tests sont externalisés, les résultats arrivent quelques jours après la production, l'échantillonnage est limité par le coût et l'usine n'a aucune visibilité directe sur la signification des données pour le lot spécifique en production. Lorsque le laboratoire est interne, chaque lot peut être testé avant le début de l'étape de production suivante — et l'équipe de contrôle qualité, l'atelier de production et le client opèrent tous sur les mêmes données.

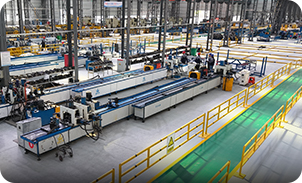
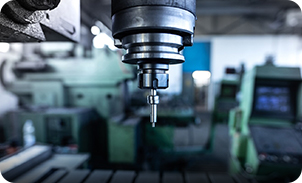
Le laboratoire certifié ISO de Winture est composé de techniciens de laboratoire à temps plein, fonctionne en permanence aux côtés de nos lignes de production et teste chaque lot de matières premières entrant et chaque lot de produits finis avant l'approbation sortante.

Les rapports de tests générés ici sont les mêmes documents fournis aux clients à chaque livraison.

01

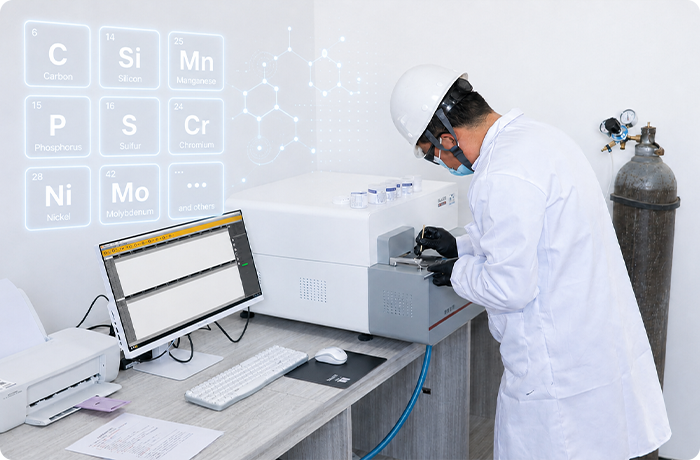
Spectromètre d'émission optique OES — Analyse de la composition chimique

Le spectromètre OES est le principal outil permettant de vérifier que l'acier entrant correspond à sa nuance déclarée. Un petit échantillon de surface est excité par une étincelle électrique et le spectre émis identifie simultanément la concentration de chaque élément d'alliage : carbone (C), silicium (Si), manganèse (Mn), phosphore (P), soufre (S), chrome (Cr), nickel (Ni) molybdène (Mo) et autres.

Pourquoi c'est important :

Une bobine étiquetée Q355B avec une teneur en carbone hors spécifications n'atteindra pas une limite d'élasticité de 355 MPa dans les conditions de production. Un lot d'acier d'angle avec une teneur élevée en soufre entraîne un risque de fracture fragile à basse température. L'analyse OES détecte les deux problèmes avant que le matériau n'entre dans notre chaîne de production, et non après une défaillance structurelle sur un site de projet.

Résultat du test :

Rapport complet sur la composition des éléments, comparaison avec les limites des spécifications de qualité, statut réussite/échec. Fourni au client dans le cadre de la documentation IQC.

02

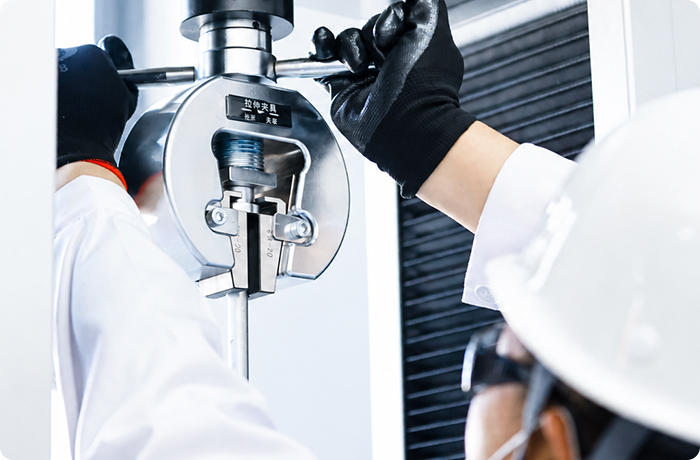
Machine d'essai universelle — Essais de propriétés mécaniques

La machine d'essai universelle applique une charge de traction contrôlée à un coupon standardisé découpé dans le lot de production réel. Il mesure et enregistre la courbe contrainte-déformation complète, à partir de laquelle la limite d'élasticité, la résistance à la traction et l'allongement à la rupture sont calculés.

Paramètres mesurés :

Limite d'élasticité (ReH ou Rp0,2, MPa)

Résistance à la traction (Rm, MPa)

Allongement à la rupture (A%, selon ISO 6892-1 / ASTM E8M)

Pourquoi c'est important : 

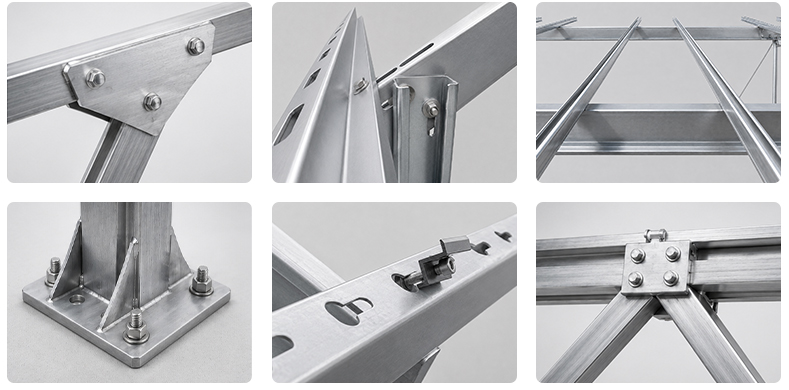
Une pile solaire qui ne répond pas à la limite d'élasticité Q355B se déformera sous l'effet du vent avant que la charge de conception ne soit atteinte. Un élément de pied de tour qui n'atteint pas la résistance à la traction ASTM A572 Gr.50 crée une marge de sécurité indéfinie dans l'analyse structurelle. Les tests mécaniques sont la confirmation directe que le matériau fonctionnera comme prévu.

Résultat du test : 

Courbe contrainte-déformation, valeurs mesurées Rp0,2 / Rm / A%, comparaison par rapport aux spécifications, réussite/échec. Fourni avec la documentation IQC.

03

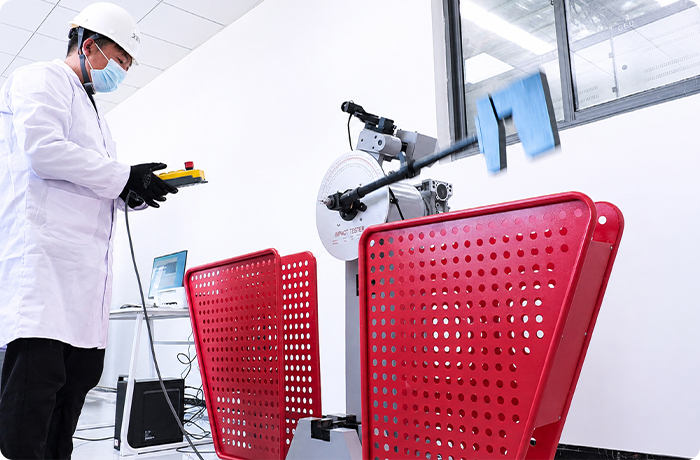
Machine d'essai d'impact (Charpy) — Ténacité à basse température

L'essai de choc Charpy mesure l'énergie absorbée lors de la rupture d'une éprouvette standardisée entaillée sous un choc soudain. 
— quantifier la résistance du matériau à la rupture fragile à basse température.

Lorsque ce test est requis :

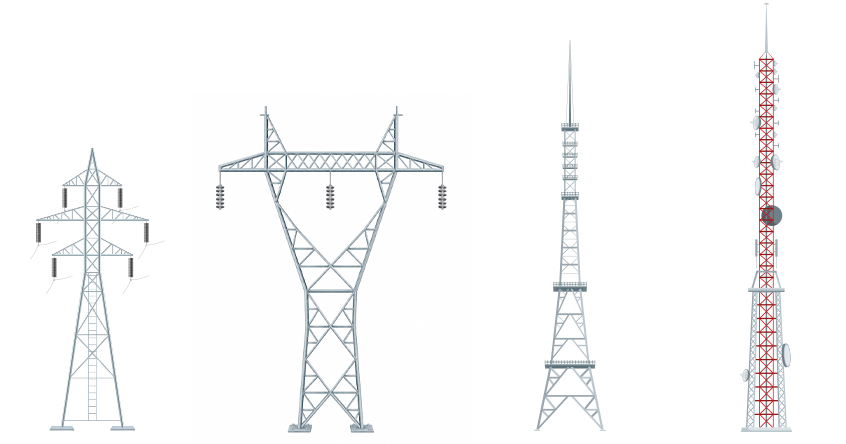
Tours de transmission dans des installations à haute altitude, haute latitude ou climat froid (température de conception ≤ −20 °C) 

Acier de construction spécifié pour les nuances exigeant des garanties contre les chocs : 

Sous-grades Q355B D et E, EN 10025 S355J2, ASTM A572 Gr.50 avec exigence CVN

Structures pétrolières et gazières où la fracture fragile est un mode de défaillance critique pour la sécurité

Sortie du test : 

Énergie absorbée (Joules) à la température de test spécifiée, comparaison avec le minimum spécifié, réussite/échec.
 

04

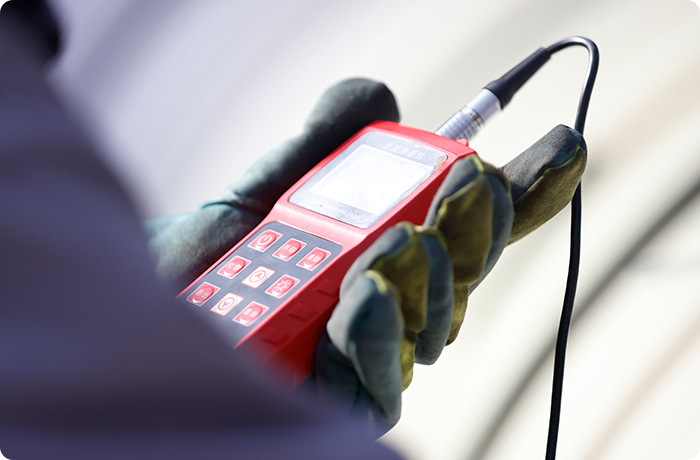
Jauge d'épaisseur de revêtement — Mesure de galvanisation

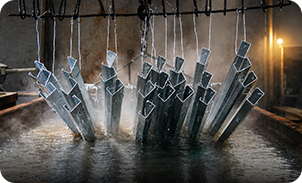
La mesure de l'épaisseur du revêtement électromagnétique est effectuée sur toutes les surfaces des éléments structurels galvanisés après le processus HDG. Les mesures sont prises sur un minimum de 5 points par face d'élément conformément au protocole ISO 1461, couvrant les zones identifiées comme les plus sensibles à un revêtement mince : coins vifs, géométrie complexe et faces intérieures des angles.

Normes appliquées : 

ISO 1461, EN ISO 1461, ASTM A123 / A153

Critères d'acceptation :

Structures de montage solaire : minimum local ≥55μm, moyenne ≥85μm

Membres de la tour de transmission : minimum local ≥70μm, moyenne ≥90μm

Spécification améliorée (C5-M côtier) : ≥100μm en moyenne, convenue par projet

Sortie du test : 

Résultats de mesure tabulés par emplacement de surface, valeurs moyennes et minimales, réussite/échec. Fourni dans le cadre de la documentation FQC.
 

05

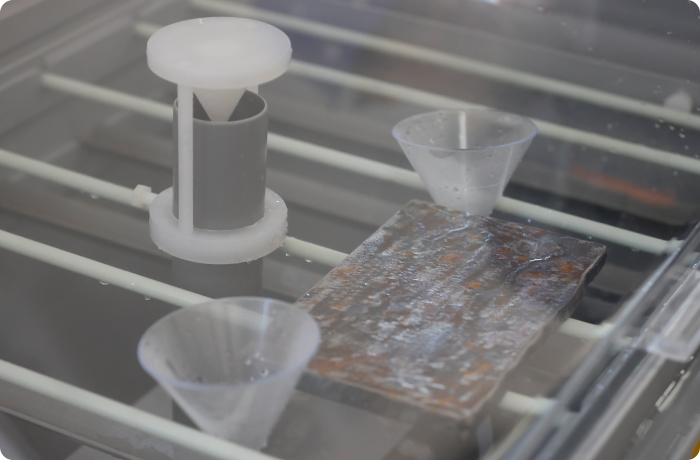
Chambre à brouillard salin — Validation de la corrosion à long terme

La chambre à brouillard salin soumet les échantillons revêtus à un brouillard continu de NaCl à 5 % à 35 °C — un environnement de corrosion accélérée standardisé (ISO 9227 / ASTM B117). Il est utilisé pour valider que les systèmes de revêtement fonctionnent comme spécifié dans les conditions de service simulées correspondant à chaque classe de corrosion.

Protocoles de tests utilisés :

Protocole

Durée

Demande correspondante

Validation standard

1 000 heures

Revêtement HDG pour les environnements C3-C4

Validation étendue

10 000 heures

ZAM et HDG pour les environnements côtiers C5-M

Spécifique au projet

Par spécification client

Pétrole et gaz, structures offshore

Ce que le test valide : 

Temps jusqu’à la première rouille rouge visible sur le revêtement HDG ; temps d'apparition de la première rouille rouge sur les bords coupés des échantillons recouverts de ZAM ; rétention d'adhérence du revêtement après une exposition prolongée. Les résultats constituent la base empirique des engagements de Winture en matière de garantie de revêtement de 25 à 30 ans.    

Sortie du test : 

Enregistrement photographique horodaté à chaque intervalle d'inspection, pourcentage de zone de rouille, réussite/échec final. Conservé en interne ; fourni aux clients nécessitant une validation de corrosion étendue.

Capacités de test supplémentaires

Test

Équipement

Standard

Adhésion du revêtement (coupe transversale)

Testeur d'adhérence transversale

ISO2409

Adhésion du revêtement (pull-off)

Testeur d'adhérence par arrachement hydraulique

OIN 4624/ASTM D4541

Rugosité de la surface

Profilomètre

ISO 4287 - pour la prévérification des surfaces avant galvanisation

Contrôle dimensionnel

Pieds à coulisse, jauges, ruban adhésif calibrés

Par dessin de production

Inspection visuelle

Personnel QC formé + critères définis

Exigences visuelles ISO 1461

Chaque livraison de produit Winture comprend en standard les documents suivants générés en laboratoire :

CIQ

Rapport d'essai

Composition chimique (OES) + propriétés mécaniques (essai de traction) sur lot de matière première entrant

Télécharger

FQC

Rapport de revêtement

Tableau de mesure de l'épaisseur du revêtement par élément, valeurs moyennes et minimales, réussite/échec

Télécharger

Brouillard Salin

Rapport

Là où une validation étendue de la corrosion a été effectuée ou spécifiée par le projet

Télécharger

MTC

Référence croisée

Relier le MTC de l'usine à la vérification indépendante IQC de Winture

Télécharger
0.146315s