Winture est un fabricant de premier plan de Structures de montage solaire et des tours de transmission d’énergie.
300,000 MT
Capacité de production mensuelle
20 GW+
Projets solaires installés à l’échelle mondiale
1000,000 MT
Produits sidérurgiques livrés dans le monde entier
Certifié ISO
60,000m² /30,000MT
90%Taux d’automatisation CNC
99.999%Zinc pur
Tours de transmission en acier en treillis
(35kV à 1000kV)
Garantie anticorrosion de 30 ans.
Durée de vie de conception structurelle de 50 ans.
La puissance au-delà de la distance.
Tours de transmission en treillis
L’infrastructure de transmission haute tension ne nécessite aucune défaillance structurelle sur une durée de vie de 50 ans – exposée aux charges de vent, à la tension des conducteurs, au givrage, aux événements sismiques et à des décennies de corrosion électrochimique dans des environnements allant du désert au littoral.
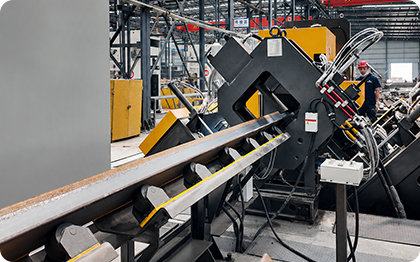
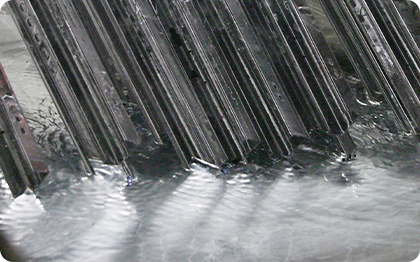
Winture fabrique des pylônes en acier autoportants pour les lignes de transmission HT à circuit unique, à circuit double et multicircuit de 35 kV à 1 000 kV. Tous les éléments d'angle en acier sont fabriqués en interne sur des lignes de découpe CNC à grande vitesse, garantissant des modèles de trous cohérents et une précision dimensionnelle sur chaque pied de la tour. Chaque pièce structurelle subit une galvanisation à chaud en interne à l'aide de lingots de zinc purs à 99,999 %, atteignant une épaisseur de revêtement de ≥90 μm à 120 μm validée par notre laboratoire certifié ISO. Une garantie anticorrosion de 30 ans et une durée de vie structurelle de 50 ans sont fournies en standard sur toutes les pylônes de transmission.
01
Produits
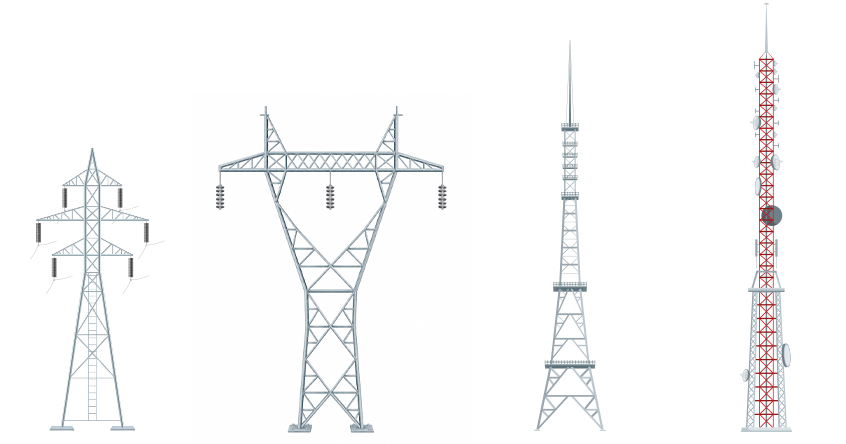
Types de tours par configuration de ligne
|
Type de tour |
Fonction |
Application typique |
|
Tour tangente (suspension) - Circuit unique |
Supporte les conducteurs sur les sections droites ; charge de tension mécanique la plus faible |
Tour de suspension standard pour sections de déviation <5° (type ZM1/ZM2) |
|
Tour d'angle (déformation) - Circuit unique |
Ancre les conducteurs à des déviations de ligne horizontales de 15° à 60° |
Changements de direction de ligne, traversées de rivières |
|
Tour à double circuit |
Prend en charge deux circuits triphasés indépendants sur une structure partagée |
Couloirs à haute densité ; voies de transmission urbaines |
|
Tour multi-circuits |
Trois circuits ou plus sur une structure en treillis partagé |
Principales lignes de transmission |
|
Terminal / Tour sans issue |
Ancrage en pleine tension aux extrémités des sections de ligne |
Entrées de sous-station, extrémités de section |
|
Tour de transposition |
Transposition de phase du conducteur pour l'équilibre des lignes |
Lignes HT longue distance |
|
Tour de passage |
Hauteur supplémentaire pour les passages à niveau routiers, fluviaux ou ferroviaires |
Travées de rivières, franchissements d'autoroutes |
| Normes de conception technique : | |
| Normes de conception structurelle | ASCE 10-97 Conception de structures de transmission en acier en treillis |
| Chargement et résistance des lignes aériennes de transmission CEI 60826 | |
| IS 802 Code de bonnes pratiques pour l'utilisation de l'acier de construction dans les pylônes de lignes de transport aériennes - Inde | |
| Code GB 50061 pour la conception des lignes aériennes de 66 kV et inférieures — Chine | |
| Conception de lignes aériennes AS/NZS 7000 — Australie/Nouvelle-Zélande | |
| Normes matérielles | EN 10025 Acier de construction |
| ASTM A36 / A572 Catégorie 50/65 / A992 | |
| OIN 630 | |
| Normes de galvanisation | ISO 1461 / EN ISO 1461 |
| ASTM A123 / A153 | |
| ASTM F2329 / OIN 14713 | |
| Normes de fabrication et de soudage | EN 1090 / ISO 9001 |
| Soudage ISO 3834 / AWS D1.1 | |
| Normes de boulons | Boulons de tour ASTM A394 |
| ASTM F3125 / EN 14399 |
02
Caractéristiques du produit
|
Paramètre |
Spécification |
|
Hauteur de la tour |
12m - 15m |
|
Tension nominale |
35kV à 1000kV |
|
Configuration des circuits |
Circuit simple/circuit double/circuit multiple |
|
Qualité du matériau (limite d'élasticité) |
Q235B (235 MPa)/Q355B (355 MPa)/Q420B (420 MPa) |
|
Plage d'épaisseur du matériau |
4mm - 36mm |
|
Norme de conception |
ASCE 10-97 /CEI 60826/IS 802/GB 50061/AS/NZS 7000 |
|
Épaisseur du revêtement HDG |
90um -120um (selon ISO 1461) |
|
Qualité anticorrosion |
C4-C5-M |
|
Garantie anticorrosion |
30 ans sur le revêtement HDG |
|
Durée de vie de conception structurelle |
50 ans |
|
Normes matérielles |
EN 10025, ASTM A36, ASTM A572 Gr.50/65, ASTM A992, ISO 630 |
|
Normes de galvanisation |
ISO 1461, EN ISO 1461, ASTM A123/A153, ASTM F2329, ISO 14713 |
|
Normes de fabrication |
EN 1090, ISO 9001, ISO 3834, AWS D1.1 |
|
Normes de boulons |
ASTM A394, ASTM F3125, EN 14399 |
03
Garantie
30
années
Garantie anticorrosion :
30 ans sur le revêtement galvanisé à chaud. Épaisseur du revêtement ≥90 μm selon la norme ISO 1461, utilisant des lingots de zinc pur à 99,999 %. Pas de rouille évidente, de pelage ou de défaillance du revêtement dans des conditions normales de service extérieur dans la classe d'environnement de corrosivité spécifiée.
50
années
Durée de vie de conception structurelle :
50 ans, selon les critères de conception ASCE 10-97 / CEI 60826 et les normes nationales applicables.
Remarque : La garantie est conditionnelle à l'installation conformément aux dessins d'assemblage de Winture, à une utilisation dans la classe environnementale spécifiée et à l'absence de forces externes anormales au-delà de l'enveloppe de charge de conception.
04
Points forts du produit
Fabrication entièrement en interne d'acier d'angle CNC - Précision constante sur chaque tour
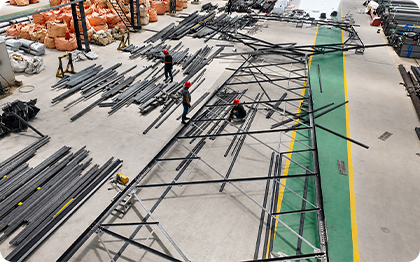
Tous les éléments d'angle en acier sont coupés, poinçonnés et ajustés sur les lignes de fabrication CNC à grande vitesse internes de Winture. Un contrôle strict des tolérances dimensionnelles garantit un alignement cohérent des trous de boulons et une géométrie des éléments dans tous les lots de production - une exigence essentielle pour l'assemblage de tours modulaires où chaque trou doit correspondre sur des milliers d'éléments individuels.
Matières premières de niveau 1, inspection à 100 %
Tous les cornières d'acier proviennent exclusivement d'usines certifiées de niveau 1. La composition chimique (via le spectromètre OES) et les propriétés mécaniques (limite d'élasticité, résistance à la traction, allongement, résistance aux chocs) sont vérifiées dans le laboratoire certifié ISO de Winture sur chaque lot entrant. Des certificats de test en usine sont fournis avec chaque livraison.
Galvanisation à chaud en interne — Zinc pur à 99,999 %, conforme à la norme ISO 1461
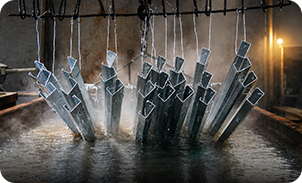
Winture exploite deux piscines dédiées à la galvanisation à chaud. Toute galvanisation utilise des lingots de zinc purs à 99,999 % et suit un processus HDG strict et un plan d'assurance qualité. L'épaisseur du revêtement de 90 μm à 120 μm est obtenue et vérifiée par des mesures internes de l'épaisseur du revêtement et des tests au brouillard salin. Applicable aux environnements côtiers extrêmes (C5-M) et désertiques.
Assemblage d’essai en interne – Zéro retouche sur site
Avec deux lignes de galvanisation internes, Winture atteint une épaisseur de revêtement de 85 μm à 120 μm (ou personnalisée selon les spécifications du projet), en utilisant des lingots de zinc pur à 99,999 %. Le revêtement de galvanisation est validé par des tests internes au brouillard salin, avec une garantie de 25 ans contre la corrosion et le pelage.
Assurance qualité du cycle complet – IQC à OQC
Chaque composant de la tour passe la boucle de qualité PDCA en quatre étapes de Winture :
QI : Vérification de la composition chimique et des propriétés mécaniques des cornières entrantes
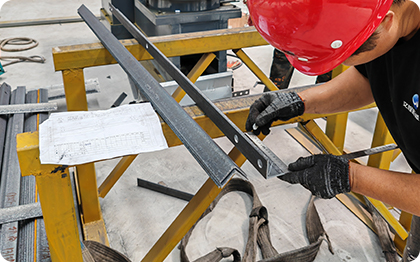
IPQC : Contrôles dimensionnels aux étapes de découpe, de poinçonnage et de réglage de l'angle CNC
FQC : Inspection finale de la géométrie des éléments et vérification de l'épaisseur de la galvanisation
CCO : Inspection des emballages avant expédition et compilation des documents
Installation modulaire — Pas de soudure sur site
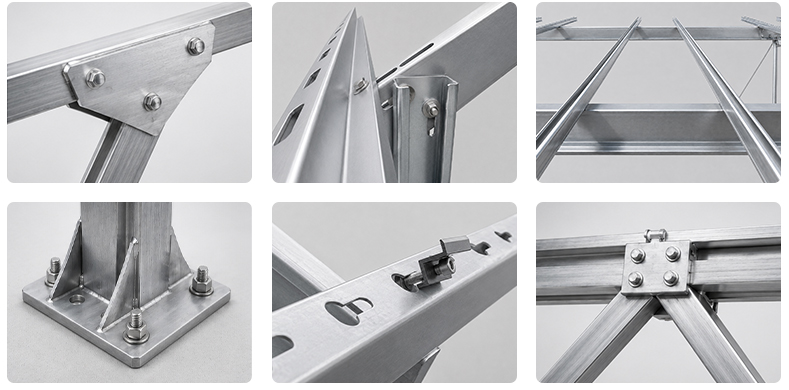
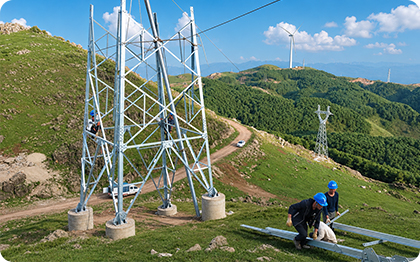
Toutes les connexions structurelles utilisent des boulons à haute résistance conformes à la norme ASTM A394 ou EN 14399. Aucun soudage à l'air n'est requis sur site, ce qui réduit les besoins en main-d'œuvre qualifiée et permet une installation dans des endroits éloignés sans équipement de soudage. La construction modulaire réduit le temps de construction sur site et le coût de la main-d'œuvre jusqu'à 20 %
05
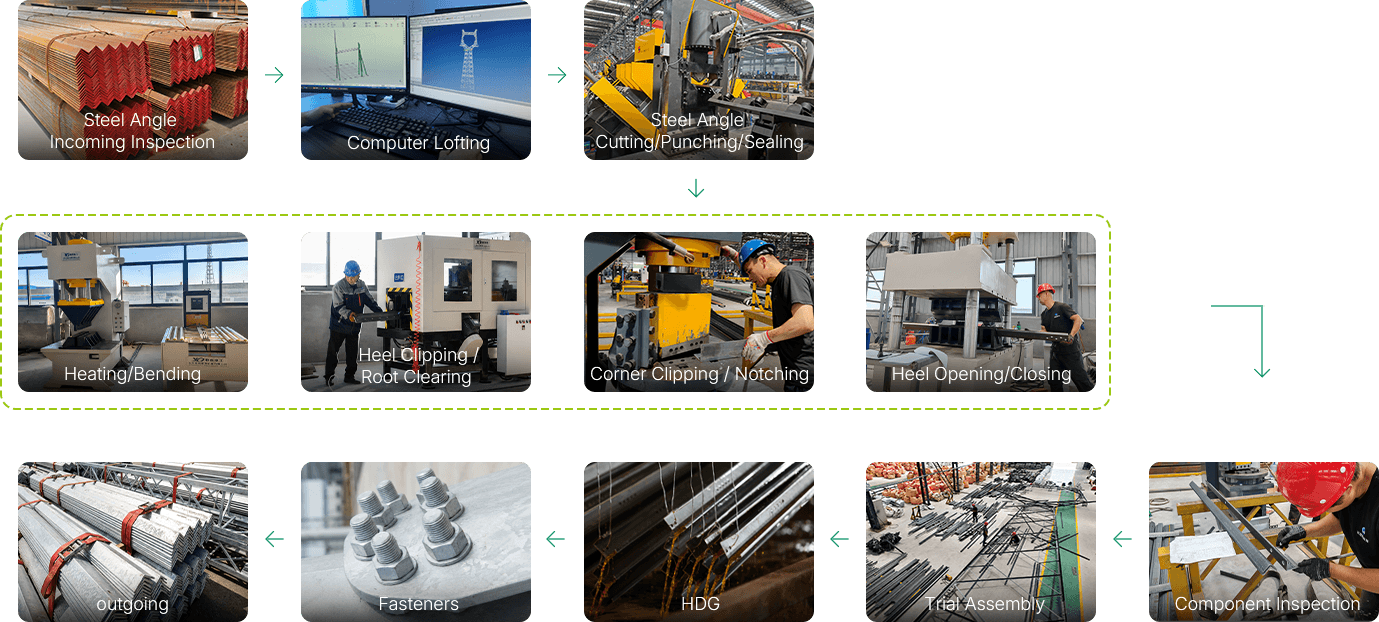
Chaîne de valeur de Winture
06
Gestion de la qualité
Chaque composant de la tour de transmission passe par la boucle de qualité PDCA à cycle complet de Winture, avec des points de contrôle d'inspection spécifiques à chaque étape de production :
QI
Vérification MTC :
chimique, mécanique, revêtement
IPQC
dimension, surface, soudure
Assemblage d'essai
FQC
épaisseur de galvanisation, surface
OCC
emballage, documentation
Cliquez sur IQC / IPQC / FQC / OQC pour examiner les paramètres d'inspection spécifiques et les critères d'acceptation à chaque étape.
07
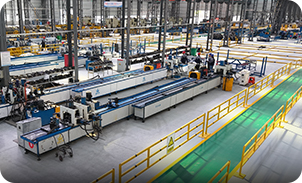
Capacité de fabrication
| Équipement | Quantité |
| Machines de production CNC à grande vitesse | 8 ensembles |
| Machines à couper les angles | 1 ensemble |
| Machines de réglage d'angle | 1 ensemble |
| Machines à cintrer | 1 ensemble |
| Lignes de galvanisation à chaud | 2 ensembles |
30000 MT Capacité de production mensuelle
Explorez toutes les capacités de fabrication08
Colis et expédition
Regroupement
Membres de la tour triés et regroupés par marque de membre (jambe, diagonale, horizontale, contreventement secondaire) à l'aide de bandes d'acier galvanisées.
Lots codés par marque
Chaque paquet est étiqueté avec la marque de la tour, le type d'élément, le numéro de pièce et la séquence d'installation, correspondant au dessin de montage, permettant un déploiement direct sur site sans tri secondaire.
Marquage des sections d'essai pré-assemblées
Les éléments vérifiés lors de l'assemblage d'essai sont estampillés avec des marques d'assemblage correspondantes avant le démontage et la galvanisation.
Conditionnement de palettes :
Membres groupés palettisés et emballés sous film étirable pour la stabilité du conteneur.
Chargement de conteneurs
Conçu pour les conteneurs standard de 20 pieds et 40 pieds ; plans de chargement fournis avec chaque expédition.
09

Laboratoire certifié ISO
Tout l'acier des pylônes de transmission est soumis à des tests systématiques en laboratoire, depuis l'acier d'angle entrant jusqu'aux éléments galvanisés finis. Tests clés : composition chimique (spectromètre OES), propriétés mécaniques (limite d'élasticité, résistance à la traction, allongement, choc Charpy), épaisseur du revêtement, adhérence et résistance au brouillard salin. Tous les tests sont effectués selon les normes ISO, ASTM, EN et CEI.
Découvrez notre laboratoire certifié ISO → Téléchargez des exemples de rapports de test ↓
10
Pourquoi choisir Winture pour les tours de transmission ?
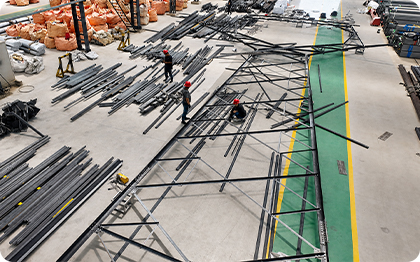
Assemblage d’essai en interne avant expédition :
Les sections critiques de la tour sont pré-assemblées dans notre usine pour vérifier l'alignement des trous de boulons sur tous les nœuds de connexion, éliminant ainsi les retouches sur site qui retardent la mise en service des lignes de transmission.
Garantie anticorrosion HDG de 30 ans + durée de vie structurelle de 50 ans :
Clairement indiqué, soutenu par un contrôle de qualité de galvanisation interne utilisant du zinc pur à 99,999 % et une vérification de l'épaisseur du revêtement conforme à la norme ISO 1461.
Capacité de conception multistandard :
ASCE 10-97 / IEC 60826 / IS 802 / GB 50061 / AS/NZS 7000 — un seul fournisseur couvrant les normes mondiales de conception de lignes de transmission, sans externalisation de l'ingénierie structurelle.
Traçabilité totale de la qualité à 100 % :
Documentation IQC → IPQC → FQC → OQC avec chaque tour, soutenue par notre laboratoire interne certifié ISO. MTC, rapports dimensionnels et rapports de tests de galvanisation fournis en standard.
Prix direct usine très compétitifs :
La fabrication d'angles en acier en interne, le traitement CNC et la galvanisation éliminent les coûts intermédiaires tout au long de la chaîne d'approvisionnement.
Livraison à temps garantie :
Planification de la production et planification logistique optimisées