Traçabilité 100% :
La garantie de qualité Winture

De la première bobine entrant dans notre installation jusqu'au dernier paquet qui en sort

— chaque étape est inspectée, documentée et traçable.

Accueil / Capacités / Gestion de la qualité

Gestion de la qualité

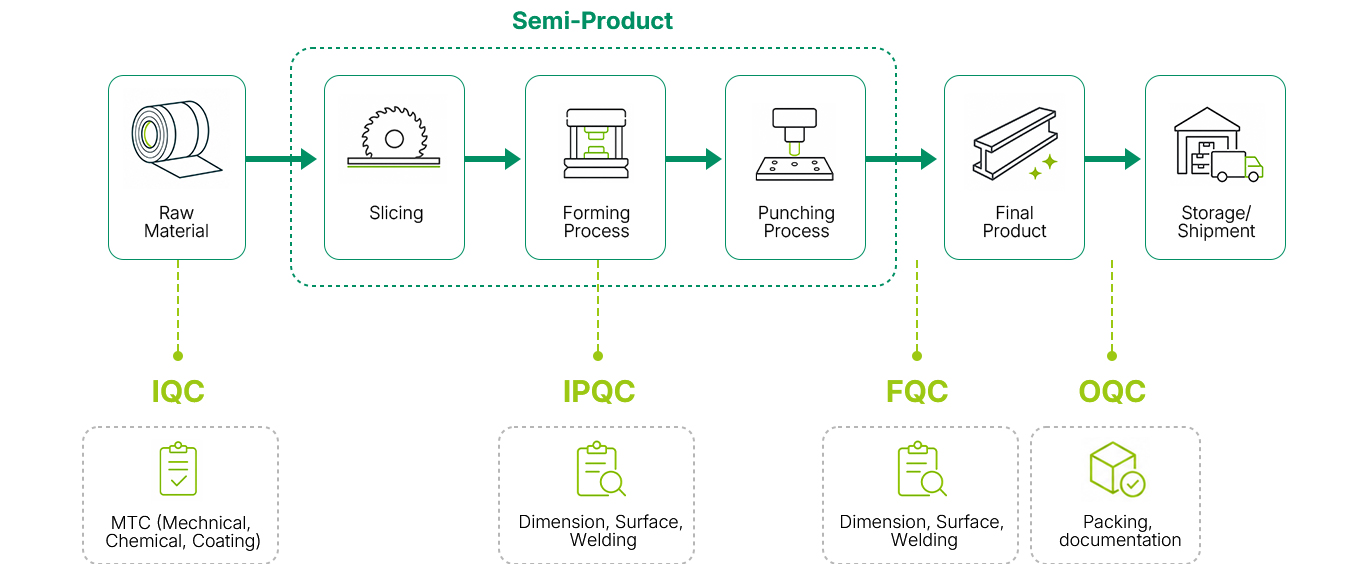
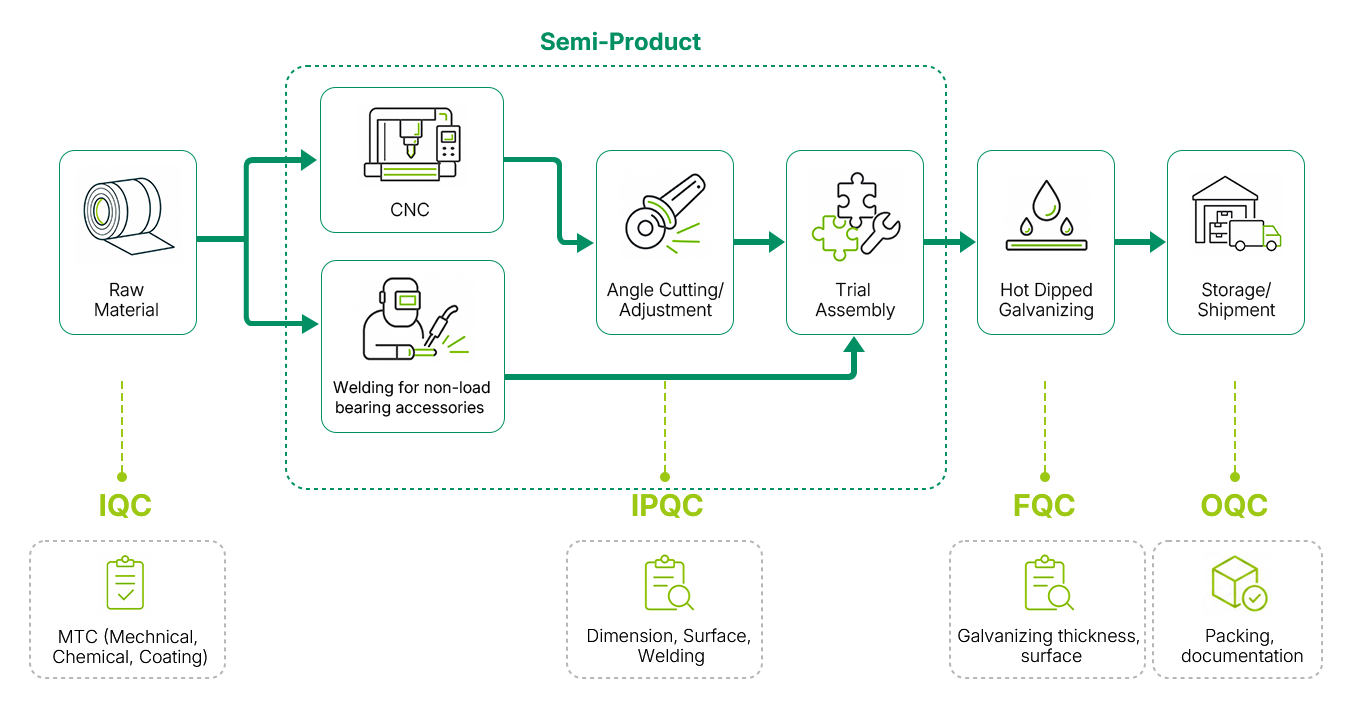
La plupart des fabricants d’acier disposent d’un système de gestion de la qualité. La différence est de savoir si cela fonctionne sur papier ou dans l'atelier de production. Le système qualité de Winture fonctionne à quatre portes d'inspection obligatoires - IQC, IPQC, FQC et OQC - chacune avec des critères d'acceptation définis, documentés dans notre système de gestion de la qualité interne et soutenus par des tests en laboratoire interne à chaque étape où les propriétés des matériaux sont menacées. La documentation générée à chaque porte est fournie aux clients à chaque livraison – non disponible sur demande, mais sortie standard.

Le système est certifié ISO 9001 et audité chaque année par un organisme de certification tiers accrédité. Il couvre à la fois nos structures de montage solaire et nos lignes de production de tours électriques dans un cadre unique de gestion de la qualité intégré.

OQC

OQC

Contrôle qualité sortant

FQC

FQC

Contrôle de qualité final

IPQC

IPQC

Contrôle qualité en cours de processus

CIQ

CIQ

Contrôle qualité entrant

Vérification finale avant la fermeture du conteneur.

OQC vérifie que le produit quittant nos installations correspond aux spécifications de la commande du client.

— quantités correctes, marques de pièces correctes, emballage correct et documentation complète.

Rien n'est expédié sans passer l'inspection finale

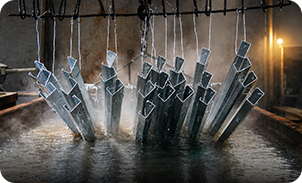
Le FQC est réalisé sur 100 % des lots de produits finis après galvanisation et avant emballage. Pour

pylônes de transmission, le FQC comprend une approbation dimensionnelle après l'assemblage en plus de l'inspection du revêtement.

Surveillance en temps réel à chaque étape de la production.

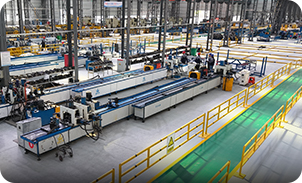
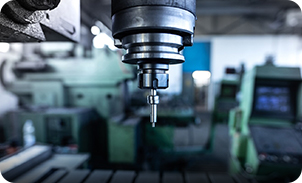
IPQC couvre toutes les étapes actives de fabrication : refendage de bobines, formage à froid, poinçonnage CNC, emboutissage, soudage

(le cas échéant) et préparation de la surface avant la galvanisation. Les points de contrôle IPQC sont définis dans Winture

Procédures opérationnelles standard (SOP) pour chaque processus de production.

Structure de montage solaire — Points de contrôle IPQC :

Étape de production

Article d'inspection

Fréquence

Refendage

Tolérance de largeur, qualité des bords

Par bobine

Formage à froid

Géométrie de section, angle de bride, planéité de l'âme

Toutes les 2 heures par ligne

Poinçonnage CNC

Diamètre du trou, espacement des trous, position du trou

Toutes les 100 pièces

Estampillage

Cote finale, déformation

Toutes les 50 pièces

Pré-galvanisation

Propreté des surfaces, décapage acide complet

Par lot


Tour de puissance – Points de contrôle IPQC :


Étape de production

Article d'inspection

Fréquence

Découpe CNC

Longueur des éléments, diamètre des trous, espacement des trous

Par type de membre et par lot

Réglage de l'angle

Rectitude de la barre (arc max sL/1000)

Par membre

Soudage (le cas échéant)

Taille de soudure, pénétration, qualité visuelle

Par joint de soudure

Pré-galvanisation

Propreté des surfaces

Par lot

Assemblage d'essai

Alignement des trous de boulons, mise en place des nœuds de connexion

Par type de tour

Chaque lot. Aucune exception.

Toutes les matières premières : bobines d'acier, cornières, fixations, lingots de zinc et matériaux de revêtement

— sont inspectés à l'admission avant d'entrer dans l'atelier de production.

Aucun matériau n'est mis en production tant que l'autorisation de l'IQC n'est pas délivrée.

Ce qui est inspecté :

Article d'inspection

Méthode

Norme d'acceptation

Composition chimique

Spectromètre d'émission optique OES

Par spécification de qualité (Q235B/Q355B/ASTM A36, etc.)

Limite d'élasticité

Machine d'essai universelle (essai de traction)

Spécification par qualité

Résistance à la traction

Machine d'essai universelle

Spécification par qualité

Élongation

Machine d'essai universelle

Spécification par qualité

Résistance aux chocs Charpy

Machine d'essai d'impact

Pour les qualités de service à basse température

Poids du revêtement (bobines)

Méthode gravimétrique ou magnétique

Selon la spécification ZAM/GI

Tolérance dimensionnelle

Pied à coulisse, jauge, micromètre

Par dessin de production

Qualité des surfaces

Inspection visuelle

Pas de fissures, délaminage, inclusions


Résultat : rapport d'inspection IQC avec données de test, numéro de lot de matériaux et approbation de la version.

Fourni au client avec les documents de livraison.

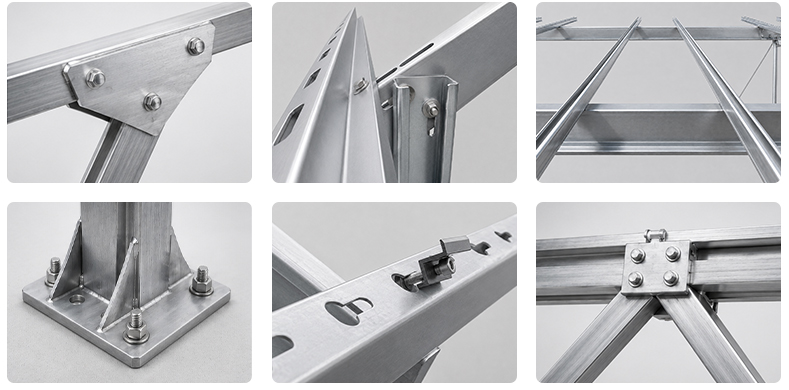
Processus de production de structures de montage solaire

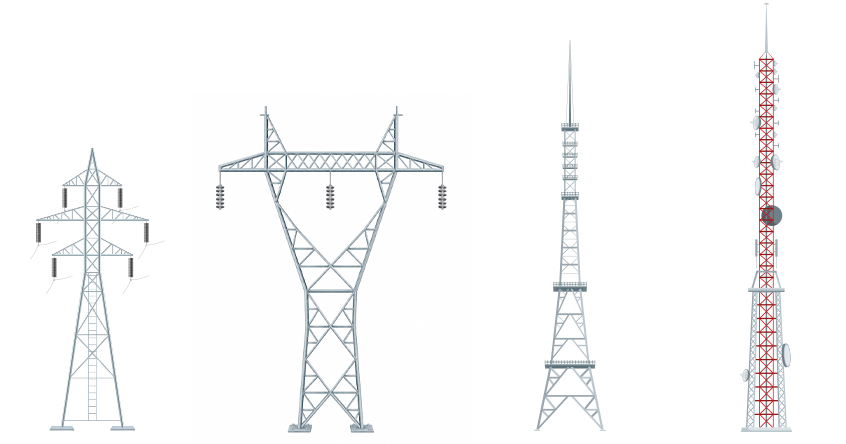
Processus de production de tours électriques

0.194773s