Pour les entrepreneurs EPC mondiaux, le succès d’un projet de transmission dépend de l’assemblage sans faille de milliers de composants en acier. Toute erreur dans la phase de fabrication ou de contrôle qualité de l'acier galvanisé à chaud peut entraîner des retards catastrophiques lors de l'installation sur le terrain. Chez Winture, nous avons affiné un flux de travail « Qualité d'abord » qui aborde les nuances techniques de la galvanisation haute performance.
Le flux de travail critique : la séquence compte
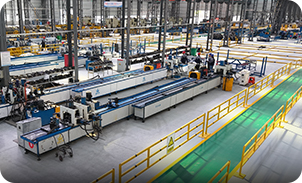
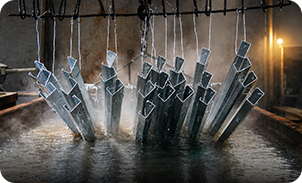
Une erreur courante dans la fabrication des tours consiste à négliger l’impact du processus de galvanisation sur les dimensions. Winture adhère à une séquence de traitement standard stricte : réduction de la taille (découpe) → poinçonnage/perçage → [tour de puissance de galvanisation à chaud] → inspection finale/assemblage d'essai.
En perçant des trous avant la galvanisation, nous garantissons que les surfaces internes des trous de boulons sont entièrement protégées par la couche d'alliage zinc-fer. Cependant, cela nécessite que nos ingénieurs tiennent compte de « l’accumulation de zinc ». Un revêtement HDG typique ajoute 60 à 100 μm d’épaisseur. Sans une gestion précise des tolérances, les boulons ne s'ajustent pas, ce qui conduit à la pratique dangereuse du reperçage sur site, qui détruit la protection locale contre la corrosion.
Gestion de l'acier à haute résistance (Q420, Q460)
À mesure que les tours de transmission deviennent plus hautes et que les portées s'allongent, l'utilisation de [galvanisation Q420 Q460 en acier à haute résistance] augmente. Ces aciers offrent d'excellents rapports poids/résistance mais sont plus sensibles aux contraintes thermiques du bain de zinc à 450°C.
L’un des principaux risques techniques est la prévention de la fragilisation du zinc. Au cours du processus d'immersion, le zinc fondu peut pénétrer dans les joints de grains de l'acier à haute résistance si les contraintes résiduelles du soudage ou du formage à froid sont trop élevées. Le processus de contrôle qualité de Winture comprend :
Soulagement des contraintes : recuit approprié ou refroidissement contrôlé pour les sections soudées complexes.
Contrôle chimique : maintenir des limites strictes sur les oligo-éléments dans le bain de zinc (tels que le plomb et le bismuth) qui peuvent exacerber la fragilisation des métaux liquides (LME).
Test de dureté : garantir que les propriétés mécaniques du Q420/Q460 restent dans les limites de conception après galvanisation.
Meilleures pratiques pour l'installation et le stockage sur le terrain
Même l'acier galvanisé Winture de la plus haute qualité peut être compromis par une mauvaise manipulation. Nous recommandons aux partenaires EPC de suivre ces bonnes pratiques de site :
Stockage ventilé :
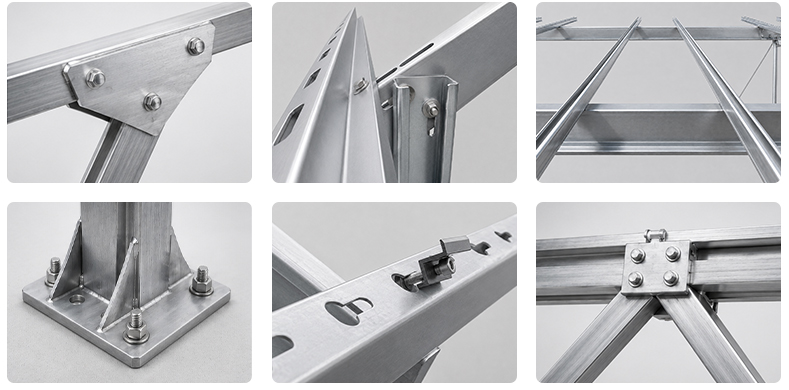
- Évitez la « rouille blanche » (tache humide de stockage) en vous assurant que les [structures galvanisées pré-assemblées] sont stockées hors du sol avec des entretoises pour permettre la circulation de l'air. Dans des environnements humides comme l’Inde, cela est essentiel.
Protocoles de retouche :
- Les rayures mineures inévitables pendant le transport doivent être réparées à l'aide de peintures à haute teneur en poussière de zinc (conformes à la norme ASTM A780) pour maintenir la barrière [de protection contre la corrosion à long terme].
Élingues souples :
- Utilisez des élingues en nylon ou en caoutchouc renforcé pendant le levage pour éviter de creuser le revêtement de zinc.
L'étude de cas Winture QC
Dans le cadre d'un récent projet de 500 kV au Moyen-Orient, Winture a été confrontée à un environnement côtier à haute salinité combiné à des charges de vent extrêmes. Notre solution impliquait une technique personnalisée de « Double-Dip » pour les éléments surdimensionnés et une inspection 100 % par ultrasons des zones de soudure avant et après galvanisation. En mettant en œuvre un système de suivi numérique, nous avons fourni au client un « certificat de naissance » pour chaque section de tour, détaillant le lot d'acier, la température du bain de zinc et l'épaisseur finale du revêtement.
Conclusion L'optimisation des performances de l'acier galvanisé est une science des détails. De la prévention de la fragilisation du zinc dans l'acier à haute résistance à la précision des tolérances des trous de boulons, l'approche QC intégrée de Winture garantit que vos tours sont construites pour durer et faciles à installer.
Intéressé par notre documentation QC ? Demandez dès aujourd’hui un exemple de plan d’assurance qualité (PAQ) pour les pylônes de transmission Q420/Q460.