Résumé exécutif
Dans la fabrication de pylônes de transmission pour des projets EPC mondiaux, la fissuration par flexion de l'acier Q355B reste l'un des litiges de qualité les plus controversés entre les fournisseurs et les entrepreneurs. Cependant, la cause première est rarement un défaut matériel. Elle découle plutôt d'un désalignement fondamental entre ce que les concepteurs attendent de la « conformité à la flexion » et ce que garantit réellement la norme GB/T1591-2018. Chez Winture, nous avons rencontré ce défi dans des projets au Moyen-Orient et en Inde, et nous avons développé un cadre basé sur les données pour résoudre systématiquement ces différends.
Cet article décode la réalité métallurgique de la fabrication de l'acier d'angle Q355B, explique pourquoi des fissures par flexion se produisent et fournit aux équipes EPC une méthodologie de dépannage pratique pour faire la distinction entre les défauts de matériaux, les oublis de conception et les erreurs de fabrication.
Section 1 : Que signifie réellement « conformité de flexion » ?
L’idée fausse de l’industrie
De nombreuses équipes d'approvisionnement EPC fonctionnent sur la base d'une hypothèse dangereuse : « Si le certificat d'essai en usine indique « conforme à la flexion », alors ma conception peut plier l'acier à n'importe quel rayon et n'importe quel angle sans se fissurer. »
Il s’agit d’un malentendu critique.
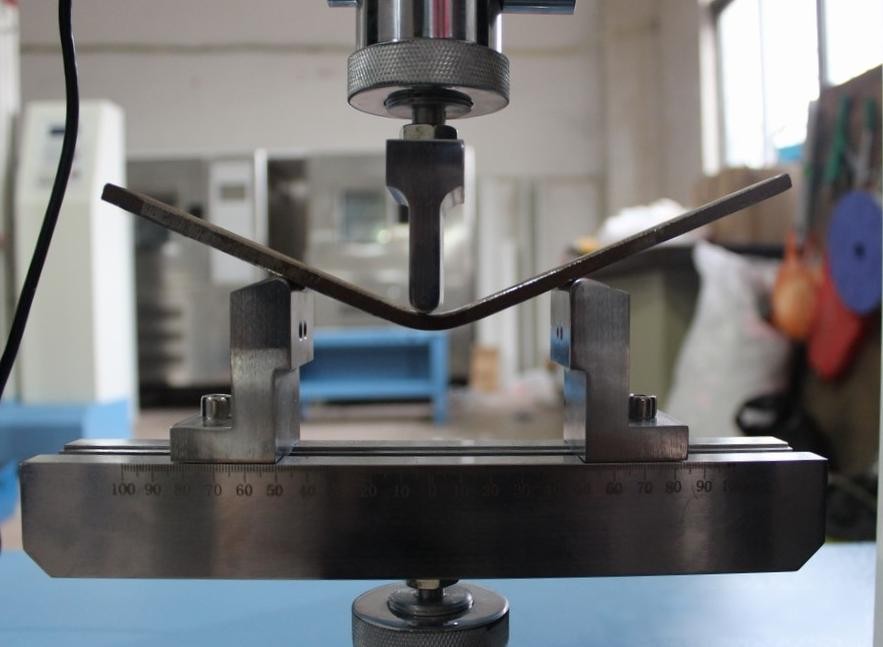
En science des matériaux et en ingénierie des normes, la « conformité à la flexion » n’est pas une garantie globale. C'est le résultat d'un test très spécifique réalisé dans des conditions précisément contrôlées. La norme GB/T1591-2018 (Low-Alloy High-Strength Structural Steel) et sa méthode référencée GB/T232 (Metal Material Bending Test Method) définissent exactement quatre conditions qui doivent être simultanément satisfaites pour une passe de pliage :
|
Orientation des échantillons
|
Essai de pliage à 180°
D—Diamètre du poinçon de pliage, a — Épaisseur ou diamètre de l'éprouvette
|
|
Épaisseur ou diamètre nominal / mm
|
|
≤ 16
|
> 16 ~ 100
|
|
Pour les plaques et bandes d'acier d'une largeur nominale d'au moins 600 mm, des éprouvettes transversales doivent être prélevées pour les essais de traction ; des éprouvettes longitudinales doivent être prélevées pour des essais de traction sur d'autres produits en acier
|
D = 2a
|
D = 3a
|
Condition 1 : Direction de l'échantillon (échantillonnage transversal)
Les propriétés de pliage de l'acier Q355B présentent une anisotropie : les propriétés mécaniques diffèrent en fonction de la direction par rapport à la direction de laminage. La norme impose un échantillonnage transversal, ce qui signifie que l'éprouvette est coupée perpendiculairement au sens de roulement de la bobine. Il s’agit de l’instruction la plus stricte et garantit que la conformité en flexion signalée reflète les pires scénarios du monde réel.
Lorsque vous pliez un élément de tour parallèlement à la direction de laminage, vous travaillez dans la direction « longitudinale », qui présente souvent une ductilité supérieure par rapport à la direction transversale testée dans le certificat de l'usine. Cependant, certaines conceptions de fabrication nécessitent par inadvertance des courbures perpendiculaires aux directions optimales, ce qui augmente considérablement le risque de fissuration.
Condition 2 : Angle de pliage : 180 degrés (pliage complet)
La norme exige un pliage complet à 180 degrés, où l'échantillon est plié à plat contre lui-même. Plus l'angle de courbure est grand, plus la contrainte de traction sur la surface extérieure du coude est importante. Un pliage à 90 degrés crée beaucoup moins de tension qu’un pli à 180 degrés.
Si la conception de votre pylône de transmission nécessite un virage à 180 degrés avec un rayon inférieur à celui spécifié par la norme, vous dépassez immédiatement l'enveloppe de performance garantie.
Condition 3 : Diamètre du poinçon de pliage : la variable négligée
C’est de là que proviennent la plupart des erreurs de conception. La norme précise que le diamètre du poinçon de pliage doit être D = 2a, où « a » est l'épaisseur de l'échantillon.
Par exemple, pour une plaque d'acier Q355B de 3 mm d'épaisseur, le diamètre du poinçon doit être de 6 mm. Ce diamètre de poinçon est directement corrélé au rayon de courbure minimum (R) que le matériau peut tolérer. Si votre dessin de fabrication spécifie un angle R qui se traduit par un diamètre de courbure de 4 mm sur une plaque de 3 mm, vous demandez à l'acier de fonctionner au-delà de sa capacité garantie.
Point critique : de nombreuses équipes de conception calculent les rayons de courbure sans faire de référence croisée avec l'exigence de diamètre de poinçon GB/T1591-2018, créant ainsi une inadéquation des spécifications qui garantit l'échec.
Condition 4 : Critères d'acceptation – « Aucune fissure visible »
Les critères standard de réussite/échec sont simples : la surface extérieure de l'échantillon plié ne doit présenter aucune macro-fissure visible à l'œil nu. Cependant, cela ne signifie pas qu’il n’y ait aucune microfissuration ni aucun dommage naissant, mais simplement que les macrofissures ne se sont pas encore propagées jusqu’à la visibilité.
Section 2 : Le mécanisme métallurgique de la fissuration par flexion
Répartition des contraintes en pliage ou en emboutissage
Contrairement à l’emboutissage (qui applique une pression hydrostatique), le pliage crée une répartition des contraintes très asymétrique :
Surface intérieure
Surface extérieure
- subit une contrainte de traction (tension).
À mesure que la surface extérieure est étirée au-delà de son allongement ultime (A5 %), le métal perd sa capacité à redistribuer les contraintes. Au lieu de cela, une concentration de contraintes localisée déclenche une fracture ductile et l’initiation de fissures.
Le rôle de la rigueur et de la microstructure de l’inclusion
La résistance à la flexion de l'acier Q355B dépend essentiellement de :
Morphologie des inclusions : Les inclusions non métalliques (oxyde, sulfure) agissent comme des sites de nucléation de fissures lorsque l'acier est déformé.
Structure du grain : L’acier à gros grains présente une ductilité transversale inférieure.
Contraintes résiduelles : le travail à froid, le soudage ou un traitement thermique inapproprié peuvent introduire des contraintes internes qui réduisent la marge de déformation restante.
Lorsque vous combinez un acier marginalement inclus avec un rayon de courbure inférieur aux garanties standards, la fissuration devient mathématiquement inévitable.
Pourquoi le rayon de courbure est plus important que la plupart ne le pensent
Une réduction de 50 % du rayon de courbure n'entraîne pas une réduction de 50 % de la déformation de la surface extérieure. En raison du profil de déformation non linéaire en flexion, la réduction de moitié du rayon peut augmenter la déformation de traction de la surface extérieure de 100 % ou plus. C'est pourquoi les équipes de conception [de l'acier d'angle des tours de transmission] doivent traiter les rayons de courbure avec une rigueur technique, et non avec une approximation fortuite.
Section 3 : Cadre d'attribution des responsabilités – Un guide de dépannage pratique
Lorsque des fissures par flexion de l'acier Q355B se produisent sur site, la chaîne de responsabilité implique généralement trois points de défaillance potentiels : un défaut de matériau, une erreur de conception ou une défaillance du processus de fabrication. Winture a développé une méthode de diagnostic systématique utilisée dans les projets EPC du Moyen-Orient :
Étape 1 : Révision de la conception et des dessins. Avant de blâmer le matériau, vérifiez la conception. Comparez votre dessin de fabrication avec les exigences GB/T1591-2018 :
Spécification de l'angle de pliage :
- Votre conception nécessite-t-elle des plis à 180 degrés ou peut-elle tolérer des courbures à 90 degrés ?
Calcul du rayon de courbure :
- L'angle R, une fois converti en équivalent diamètre de poinçon, dépasse-t-il 2 × l'épaisseur de la plaque ?
Sens d'échantillonnage :
- Les virages fabriqués seront-ils perpendiculaires à la direction de roulement (plus sûr) ou parallèles (plus risqués) ?
Exemple de drapeau rouge : Une conception spécifiant un coude à 180 degrés à R=1,5 mm sur une plaque d'acier Q355B de 3 mm est intrinsèquement non conforme à la norme GB/T1591-2018 (qui garantit des coudes à 180 degrés uniquement à R≥6 mm). Il s’agit d’une erreur de conception et non d’un défaut matériel. La solution nécessite soit :
- Augmenter le rayon de courbure,
- Changer l'angle à 90 degrés,
- Mise à niveau vers un acier de qualité supérieure (Q420, Q460 ou une nuance contenant du nickel), ou
- Application d'un préchauffage pendant la fabrication.
Affectation de responsabilité : Erreur de conception = L'équipe de conception doit réviser la spécification ou absorber le coût de la mise à niveau du matériau.
Étape 2 : Retest tiers (laboratoire certifié CNAS)
Après avoir confirmé que la conception est solide, l'objet réel doit être retesté dans les conditions GB/T1591-2018 :
- Laboratoire indépendant certifié CNAS (China National Accreditation Service for Conformity Assessment).
- Échantillonnage transversal à partir de la bobine réelle.
- Courbure complète à 180 degrés avec un diamètre de poinçon de 2 × épaisseur.
Interprétation :
Réussite du test :
- Le matériel est conforme. La fissuration est due à la conception (courbures surdimensionnées) ou à la fabrication (mauvaise technique).
Le fournisseur n'assume aucune responsabilité.
Le nouveau test échoue :
- Le matériau a une ductilité transversale inférieure à la normale.
Le fournisseur lance une réclamation de qualité. Les causes profondes peuvent inclure de l'acier sale, des grains grossiers ou un regroupement d'inclusions pendant le cycle thermique du broyeur.
Ce nouveau test est le « coupe-circuit » piloté par les données qui élimine 80 % des litiges fournisseur-client.
Étape 3 : Optimisation du processus de fabrication
Même le pliage de l'acier Q355B conforme peut échouer si le processus de fabrication est défectueux :
Contrôle du taux de déformation : Ralentissez la vitesse de flexion. Une déformation rapide peut provoquer des microfissures dans les matériaux marginaux.
Lubrification : Réduisez la friction entre le poinçon et la surface en acier à l'aide de lubrifiants appropriés (par exemple, de l'huile minérale ou une pâte au bisulfure de molybdène). La friction concentre les contraintes sur la surface extérieure, exacerbant le risque de fissuration.
Direction de pliage par rapport au laminage : idéalement, orientez la ligne de pliage perpendiculairement à la direction de laminage de la bobine. Le roulement confère une structure de grain directionnelle ; la flexion à contre-courant (c'est-à-dire parallèlement au laminage) réduit la ductilité transversale de 20 à 30 %.
Préchauffage pour les cas marginaux : Pour les angles ou rayons qui se situent au bord de la conformité, pensez à préchauffer l'acier à 150-250 °C. Cela améliore la ductilité locale sans transformation de phase.
Tolérance réaliste aux déchets : la fabrication industrielle produit intrinsèquement des déchets. Un taux de perte de 3 à 5 % lors du pliage est normal et doit être pris en compte dans les estimations de coûts. Tenter d’atteindre le zéro déchet en repoussant les matériaux marginaux crée souvent des défauts en cascade.
Section 4 : Modèle de support EPC de Winture
Chez Winture, nous reconnaissons que les défis liés au pliage de l'acier Q355B ne sont pas des incidents isolés : ce sont des lacunes systémiques en matière de communication entre la conception et la fabrication. Nous soutenons les entrepreneurs EPC mondiaux à travers :
- Examen technique de pré-fabrication : avant de passer la commande, notre équipe d'ingénierie vérifie les dessins des clients par rapport aux normes [GB/T1591-2018] et ISO. Nous signalons les combinaisons de rayons de courbure et d’angles à haut risque et recommandons de manière proactive des modifications de conception ou des mises à niveau de matériaux.
- Protocoles de fabrication personnalisés : Pour les projets exigeants du Moyen-Orient avec des calendriers serrés, Winture propose :
- Simulation de préchauffage : essais en laboratoire pour valider que la température de préchauffage proposée améliore en toute sécurité la tolérance du rayon de courbure sans dégradation du matériau.
- Documentation du processus : traçabilité complète des paramètres de pliage (température, vitesse, diamètre du poinçon, lubrifiant) pour chaque composant critique.
- Surveillance des déformations en temps réel : pour les éléments de tour surdimensionnés, nous utilisons l'extensométrie optique pendant les essais de flexion pour confirmer que la déformation de la surface externe reste dans les limites de sécurité.
- Cadre de garantie et de responsabilité : la garantie matérielle de Winture couvre la conformité GB/T1591-2018. Si une conception fonctionne selon les paramètres standard et que des fissures surviennent néanmoins, nous effectuons un nouveau test par un tiers. Si un nouveau test confirme une non-conformité matérielle, nous effectuons un remboursement complet ou un remplacement. Cette transparence renforce la confiance avec les partenaires EPC.
Section 5 : Informations stratégiques sur la chaîne d'approvisionnement
Le marché EPC moderne est confronté à un paradoxe : l'approvisionnement au moindre coût entre en conflit avec l'excellence technique.
À l’ère du commerce de l’acier avec une marge de 3 à 5 %, de nombreux fournisseurs sont incités à :
- Acceptez des spécifications de conception trop agressives sans réaction
- Fournir du matériel de conformité marginale pour atteindre des objectifs de prix agressifs,
- Confier la responsabilité des défauts de fabrication à l’entrepreneur.
Cela crée un « nivellement par le bas » qui, en fin de compte, nuit à la marge bénéficiaire et au calendrier du projet de l'entrepreneur EPC.
Alternative professionnelle : les équipes EPC doivent considérer le fournisseur d'acier non seulement comme un fournisseur de matières premières, mais comme un partenaire technique dans votre chaîne d'approvisionnement.
Conseil en conception :
- Un fournisseur professionnel devrait être habilité à dire : « Cette spécification d'angle R ne fait pas partie des garanties [GB/T1591-2018] pour le Q355B. Nous recommandons soit d'augmenter R de 2 mm, soit de passer au Q420. »
Coûts transparents :
- Séparez le « coût des matériaux » du « coût de la conception, de l'optimisation et du service de fabrication ». Cela encourage les fournisseurs à investir dans l’excellence des processus plutôt que de courir après des courses aux offres les plus basses, non rentables.
Responsabilité mutuelle :
- Le fournisseur s'assure de la conformité matérielle ; le fabricant garantit la qualité du processus ; l'équipe EPC assure la rigueur de la conception. Partagez des données. Résolvez les différends avec des tests, pas avec des reproches.
Conclusion :
- La fissuration par flexion de l'acier Q355B est un problème résoluble et non un mode de défaillance inévitable. La solution nécessite que :
- Les équipes de conception comprennent les garanties de flexion [GB/T1591-2018] et respectent les limites physiques de chaque qualité de matériau.
- Les fournisseurs effectuent de nouveaux tests indépendants en cas de litige, en utilisant des laboratoires certifiés CNAS pour établir la vérité sur le terrain.
- Les fabricants optimisent leurs processus de pliage (lubrification, vitesse, direction et préchauffage) plutôt que de forcer les matériaux marginaux.
- Les équipes EPC investissent dans des partenariats de chaîne d'approvisionnement professionnels plutôt que d'opposer les fournisseurs les uns aux autres dans des guerres de prix sans fin.
Chez Winture, nous avons mis en œuvre ce cadre dans plus de 50 projets de tours de transmission au Moyen-Orient et en Inde. Le résultat : un rendement de pliage de 99,2 % au premier passage, aucune reprise sur site en raison de défauts de matériaux et de solides relations avec les partenaires EPC fondées sur la crédibilité technique et non sur des jeux de réduction des coûts.
Votre prochain projet de tour de transmission mérite un fournisseur qui comprend vos défis et dispose des données pour le sauvegarder.
La conception de votre tour repousse-t-elle les limites de votre matériau ? Téléchargez la « Liste de contrôle de révision de conception » gratuite de Winture ou planifiez un audit technique de préfabrication avec notre équipe d'ingénierie.